蛋托机产业观察:从纸浆成型工艺到全自动生产线的技术演进
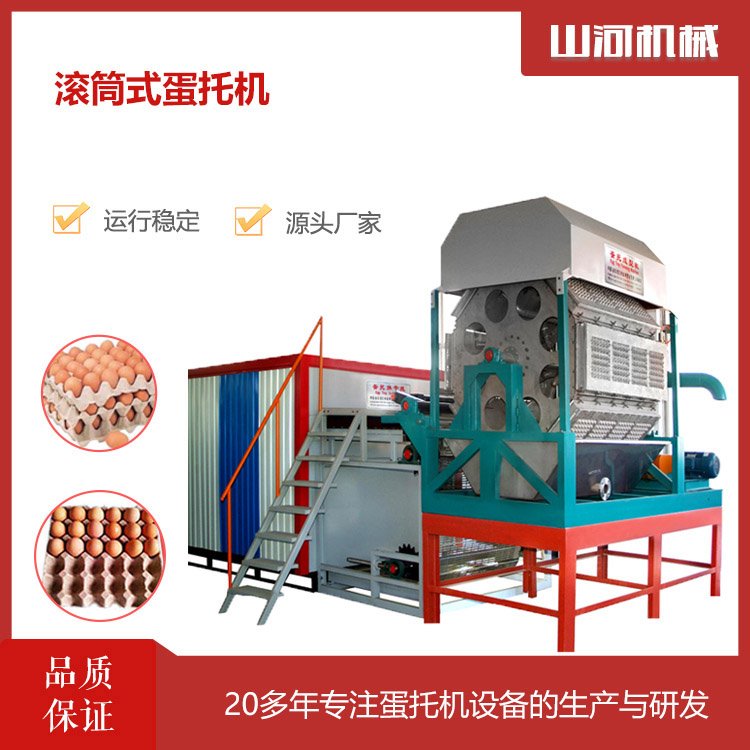
在纸浆模塑行业快速扩张的背景下,蛋托机作为蛋品包装环节的核心装备,正经历从半自动向全自动、从低产能向高效率的结构性升级。据中国包装联合会纸浆模塑分会统计,2023年国内纸浆模塑制品产量约420万吨,其中蛋托类产品占比接近28%,对应设备市场需求持续释放。本文结合行业数据与工程实践,对蛋托机的技术路线、设备选型与成本结构进行系统梳理。
一、纸浆蛋托设备的技术原理与工艺链条
蛋托成型机的核心工艺是真空吸附成型:将废纸浆按一定浓度配比后,通过成型模具在真空负压下吸附纤维,形成湿坯,再经脱水、干燥、整型得到成品。整条蛋托生产线通常由碎浆系统、成型主机、烘干设备、整型压光机与打包环节构成。
其中,蛋托烘干设备是能耗占比最高的环节,约占整线运行成本的45%—55%。目前主流方案分为燃煤热风烘干、天然气直燃烘干与空气源热泵烘干三类。以日产1万片标准蛋托的生产线为例,热泵烘干方案较传统燃煤方案单位能耗成本下降约30%,但初始投资高出约18万元,投资回收期通常在14—18个月之间。
二、全自动蛋托机与小型蛋托机的市场分层
从设备规格看,市场大致形成三个层级:
- 小型蛋托机:单机产能每小时600—1200片,适合县域纸制品加工点或养殖合作社自用,整机价格区间约4.5万—9万元;
- 全自动蛋托机:产能每小时2500—6000片,配备自动送浆、机械手取坯与在线检测,价格区间约28万—65万元;
- 大型蛋托生产线:多组成型机并联,配套连续式烘干隧道,产能可达每小时1万片以上,投资规模普遍在120万元以上。
值得注意的是,鸡蛋蛋托机与通用纸托成型机在模具设计上存在差异:前者对托位间距、缓冲筋高度有明确的承压要求,需按鸡蛋规格(M/L/XL)匹配模腔尺寸,模具精度直接影响破蛋率。工程实践中,模腔公差控制在±0.3mm以内时,运输环节破蛋率可稳定在0.5%以下。
三、设备选型中的关键参数与成本测算
采购方在评估蛋托机价格时,应避免仅比较整机报价,而需建立全生命周期成本视角。以某中部省份纸浆蛋托厂的实际运营数据为例:一条时产3000片的全自动线,设备折旧按8年计提,原料采用回收纸箱与印刷厂边角料,吨浆成本约420元,综合水电人工后,单片蛋托完全成本约0.19—0.23元,而市场批发价普遍在0.28—0.35元区间,毛利空间较为可观。
选型时建议重点核查三项指标:成型机真空度稳定性(建议不低于-0.06MPa)、烘干后含水率(应控制在8%—12%)、模具材质与更换周期。蛋托机厂家是否具备模具自主加工能力,往往决定后续配件供应与工艺调整的响应速度。
四、行业趋势:集中度提升与绿色化改造
受环保政策与纸浆原料价格波动双重影响,小型分散产能正逐步退出,具备整线交付能力的蛋托机厂家市场份额持续提升。同时,以甘蔗浆、竹浆替代部分废纸浆的原料多元化尝试在福建、广西等地已有产业化案例,对应设备需在碎浆与成型环节做适应性调整。对于计划进入该领域的投资者而言,优先考察设备供应商的工艺验证能力与已投产案例,比单纯比价更具决策价值。